Kaj omogočajo jermenski vrtalni stroji?
Jermenski vrtalni stroj je primeren za vrtanje kovin, če njegov razpon vrtljajev, razpoložljivi navor, vpetje orodja in togost ustrezajo predvidenim izvrtinam. Jermen prenaša vrtenje motorja na vreteno; način prenosa sam po sebi ne določa natančnosti stroja, velikosti serije ali vseh dovoljenih obdelovalnih postopkov.
Za delavniško vrtanje posameznih kosov in ponavljajoča se naročila je lahko tak stroj smiselna izbira. Odločitev pa začnite z materialom, premeri in globinami izvrtin, zahtevano kakovostjo ter načinom vpenjanja. Podatek o največjem premeru vrtanja je le ena od njegovih zmogljivosti.
Kako deluje jermenski pogon
Motor prek ene ali več jermenskih povezav poganja vrtalno vreteno. Pri običajnih klinastih jermenih se moč prenaša s trenjem med jermenom in jermenicami. Razmerje njunih delovnih premerov določa razmerje vrtljajev motorja in vretena. Če je na pogonski strani manjši, na gnani strani pa večji delovni premer jermenice, se vrtljaji zmanjšajo.
Mehanska redukcija omogoča večji navor na vretenu glede na neposredni prenos pri isti hitrosti motorja, ob upoštevanju izgub in omejitev pogona. To je uporabno pri večjih svedrih, ki praviloma potrebujejo nižje vrtljaje in večji navor. Zato stroja ne ocenjujte samo po moči motorja v vatih; preverite tudi, pri kateri hitrosti mora zagotoviti potrebno obremenitev.
Jermen potrebuje pravilno napetost in poravnavo jermenic. Drsenje pod obremenitvijo je lahko znak neustrezne napetosti, obrabe ali preobremenitve. Ne uporabljajte ga kot predvideno zaščito stroja ali operaterja. Prekomerno napenjanje prav tako ni rešitev, saj poveča obremenitev ležajev.
Stopenjske hitrosti in brezstopenjski variator
Prestavljanje jermena med stopnjami
Pri stopenjskem pogonu imajo jermenice več premerov. Z izbiro položaja jermena se izbere ena od predvidenih hitrosti. Sprememba zahteva zaustavitev in ločitev stroja od napajanja, odpiranje zaščitnega pokrova ter prestavitev in pravilno napenjanje jermena po navodilih proizvajalca.
Takšna rešitev je uporabna, kadar se na več kosih ponavlja vrtanje z enakim orodjem. Pri pogostih menjavah premerov ali materialov pa v pripravo naročila vključite tudi čas menjave hitrosti. Število stopenj pove, koliko nastavitev je na voljo, ne pa, ali stroj doseže zahtevano najnižjo hitrost.
Brezstopenjska nastavitev
Pri mehanskem variatorju se spreminja delovni premer variatorskih jermenic, zato je mogoče vrtljaje nastavljati znotraj predvidenega območja brez ročnega prestavljanja jermena med stopnjami. Pogon ostaja jermenski. Obstajajo tudi stroji z elektronskim uravnavanjem hitrosti; oznaka »brezstopenjsko« sama še ne pove, katera rešitev je uporabljena.
Postopek nastavljanja določajo navodila konkretnega stroja. Za ELMAG KBM 16 T Vario proizvajalec predpisuje spreminjanje hitrosti z zunanjo ročico pri delujočem motorju. To ne dovoljuje odpiranja pogona ali dotikanja jermena med delovanjem. Navodila za variatorja ne prenašajte na stroj, pri katerem se jermen ročno prestavlja.
Pravilni vrtljaji izhajajo iz svedra in materiala
Rezalna hitrost vc je hitrost rezalnega roba na zunanjem premeru svedra, izražena v m/min. Vrtljaji n povedo število obratov vretena na minuto. Za premer svedra D v milimetrih velja:
n = (1.000 × vc) / (π × D)
Če je za izbrani sveder in material določena rezalna hitrost 20 m/min, dobimo naslednje računske vrednosti. Ta hitrost je podlaga za primer izračuna, ne splošno priporočilo za vse vrste jekla ali svedrov.
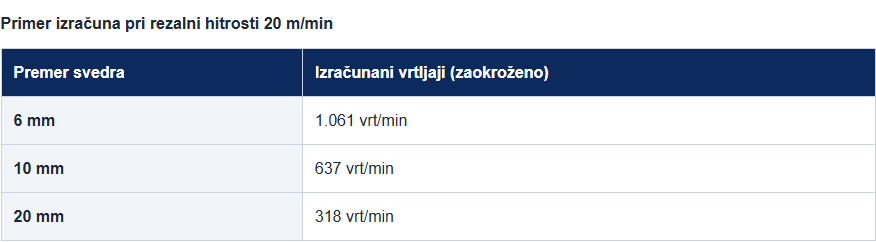
Pri isti rezalni hitrosti večji sveder potrebuje manj vrtljajev. Za izbiro nastavitev uporabite podatke proizvajalca orodja glede na material, vrsto svedra, prevleko, globino in hlajenje. Pri stopenjskem stroju nato izberite razpoložljivo nastavitev znotraj dovoljenih pogojev orodja.
Preverite obe meji vrtljajev. Visoka zgornja meja je uporabna za manjše premere, dovolj nizka spodnja meja pa za večje premere in postopke z nižjo rezalno hitrostjo. Brezstopenjska nastavitev ne nadomesti manjkajočega območja: če je spodnja meja 340 vrt/min, z variatorjem ne boste dosegli 200 vrt/min.
Podajanje, odrezki in hlajenje
Podajanje je aksialni pomik svedra v obdelovanec. Pri številnih delavniških strojih operater z ročico pomika pinolo, zato je dejanski pomik odvisen od njegovega dela. Samodejno podajanje je lastnost določenega modela, ne splošna posledica jermenskega pogona.
Pri določenem podajanju na obrat fn v mm/obrat velja vf = fn × n, kjer je vf hitrost podajanja v mm/min. Če postopek zahteva 0,10 mm/obrat pri 1.000 vrt/min, to pomeni 100 mm/min. Ta povezava pomaga razumeti proces; pri ročnem podajanju stroj takšne vrednosti ne vzdržuje samodejno.
Premajhno podajanje lahko povzroči drgnjenje namesto učinkovitega odrezovanja, preveliko pa preobremeni orodje ali vpetje. Operater naj spremlja rezanje, obliko odrezkov in obnašanje stroja. Za serijsko nalogo z ozkim dovoljenim območjem podajanja je smiselno preveriti model z ustrezno nadzorovanim pomikom.
Pri globokih izvrtinah mora biti zagotovljeno odvajanje odrezkov. Morebitno prekinjanje vrtanja in umikanje svedra določite po navodilih orodja in razmerju med globino ter premerom izvrtine. Zastajanje odrezkov lahko poveča obremenitev in poškoduje sveder.
Mazanje in hlajenje izberite glede na material, orodje in postopek. Pri obdelavi kovin je pogosto potrebna ustrezna rezalna tekočina, vendar univerzalna zahteva po isti tekočini za kovino, plastiko in les ni strokovno ustrezna. Način dovajanja mora biti združljiv s strojem in omogočati dostop tekočine do rezalnega območja.
Vreteno, pinola, miza in vpetje obdelovanca
Pri običajnem namiznem ali stebrnem vrtalnem stroju glava nosi pogon, vreteno in mehanizem podajanja. Vreteno se vrti v ležajih, pinola pa ga vodi pri aksialnem pomiku. Delovna miza podpira obdelovanec in omogoča pritrditev primeža ali vpenjal. Posebna radialna roka ni nujna sestavina jermenskega vrtalnega stroja; opisuje drugačno zasnovo stroja.
Previs je vodoravna razdalja med osjo vretena in stebrom. Določa, kako daleč od roba lahko dosežete izvrtino, če obdelovanec omejuje steber. Razdalja med vretenom in mizo pa mora sprejeti obdelovanec, primež, držalo in potrebno dolžino orodja. Velika miza sama po sebi še ne zagotavlja ustreznega delovnega prostora.
Hod pinole določa razpoložljivi pomik orodja. Pri določanju globine izvrtine upoštevajte tudi približevanje svedra, njegovo konico in preboj skozi material. Globinski omejevalnik pomaga ponoviti nastavljen hod, ne določa pa položaja izvrtine v ravnini mize.
Obdelovanec naj bo podprt in vpet tako, da se ne more zavrteti ali dvigniti. Primež mora biti ustrezno pritrjen na mizo. Pri dolgih profilih zagotovite dodatno podporo, pri težkih kosih pa preverite dovoljeno obremenitev in dostop za nalaganje. Pritrditev stroja na delovno mizo ali tla izvedite po navodilih njegove izvedbe.
Natančnost izvrtine in ponovljivost serije
Kakovost izvrtine je odvisna od opletanja vretena, držala in orodja, togosti stroja, stanja svedra, vpetja obdelovanca ter rezalnih pogojev. Preverite tudi poravnavo delovne mize glede na os vretena. Jermenski pogon ne določa tolerančnega razreda izvrtine.
Ločite premer, obliko in kakovost površine izvrtine od natančnosti njenega položaja. Ponovljivost položaja v seriji izboljšajo ustrezni nasloni, priprave ali vrtalna šablona. Merilo na stroju in znamka proizvajalca ne nadomestita preizkusa na dejanskem kosu.
Kadar je predpisana ozka toleranca premera ali zahtevnejša površina, je lahko po vrtanju potrebno povrtavanje oziroma drug zaključni postopek. Orodje, dodatek za obdelavo in zahteve za vodenje izberite po specifikaciji izdelka. Pri prevzemu stroja izmerite več zaporednih izvrtin in rezultat primerjajte z risbo.
Katere obdelave so mogoče
Osnovna naloga je vrtanje. Z ustreznim orodjem in znotraj dovoljenih zmogljivosti so lahko predvideni tudi grezenje, razširjanje izvrtin ali povrtavanje. Vsak postopek ima svoje zahteve glede hitrosti, navora, vpetja in podajanja.
Rezanje notranjih navojev zahteva ustrezen način sinhronizacije oziroma prilagajanja podajanja koraku navoja in varno izvlečenje orodja. Preverite namensko funkcijo, dovoljeno kapaciteto ter primerno držalo. Samo stikalo za levo in desno vrtenje ni dovolj za potrditev celotnega postopka.
Običajnega vrtalnega stroja ne uporabljajte kot rezkalnika, če proizvajalec tega ne dovoljuje. Rezkanje ustvarja bočne obremenitve in zahteva ustrezno zadržanje orodja ter vodeno podajanje obdelovanca. Dodana križna miza sama ne spremeni vrtalnega stroja v stroj, primeren za rezkanje.
Primer dveh različnih jermenskih izvedb
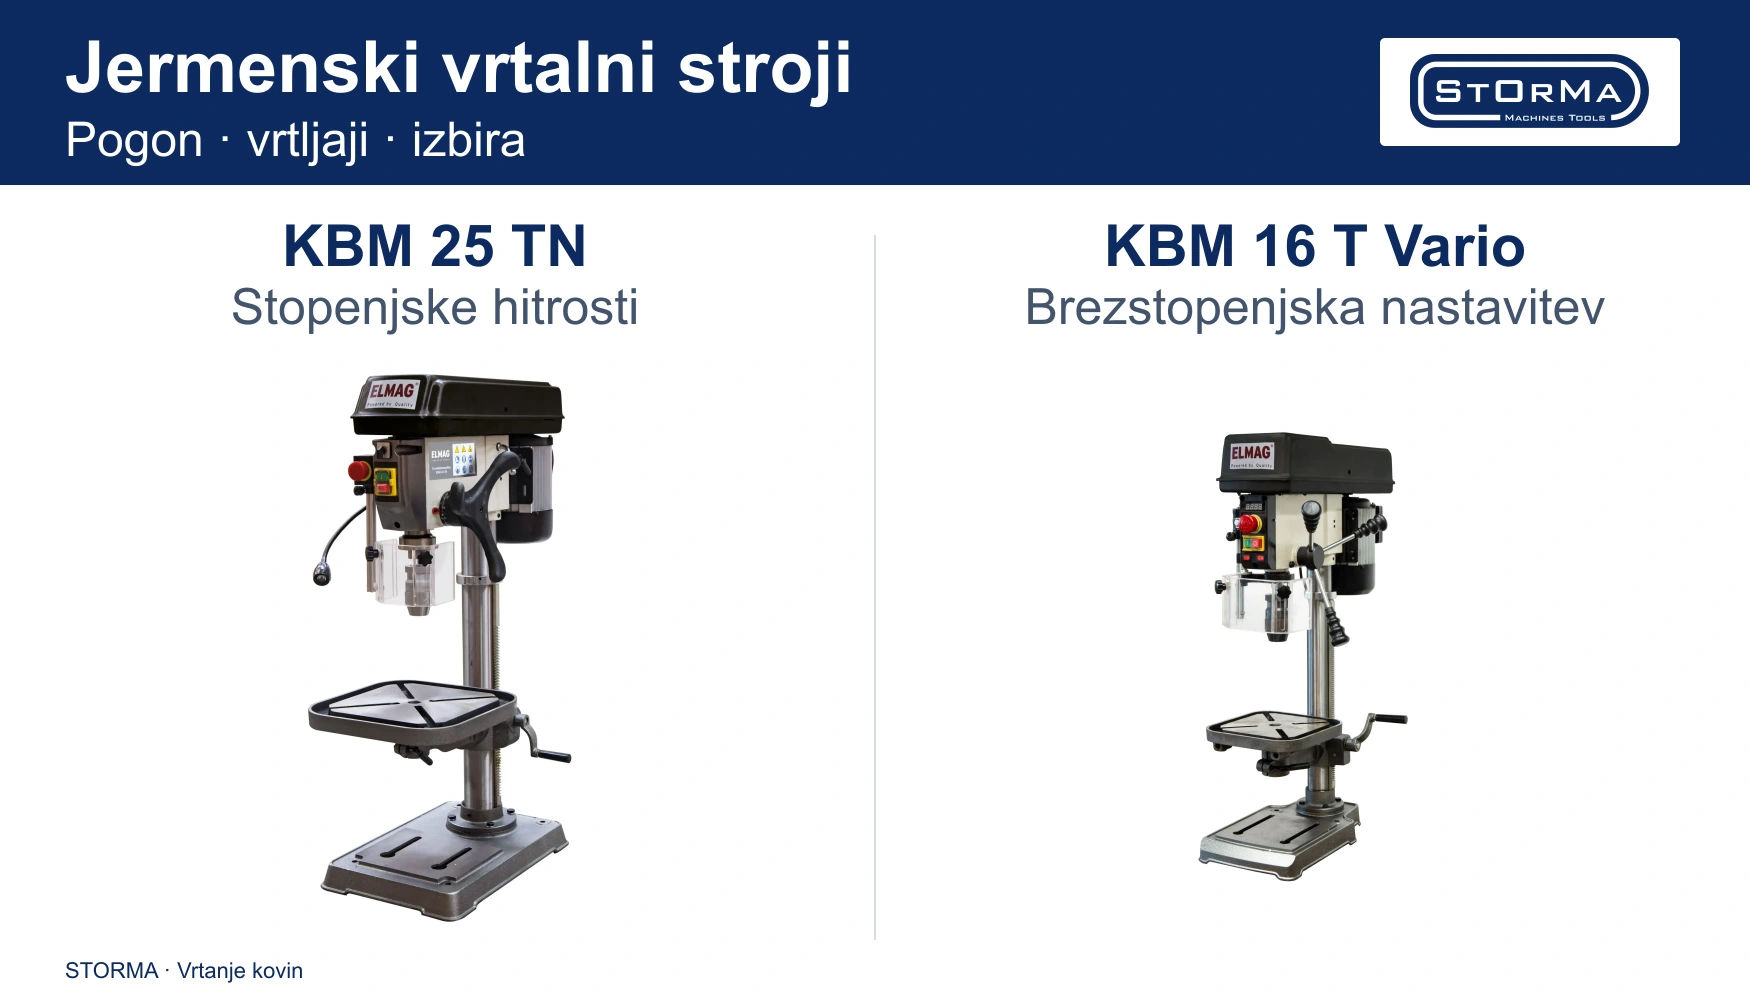
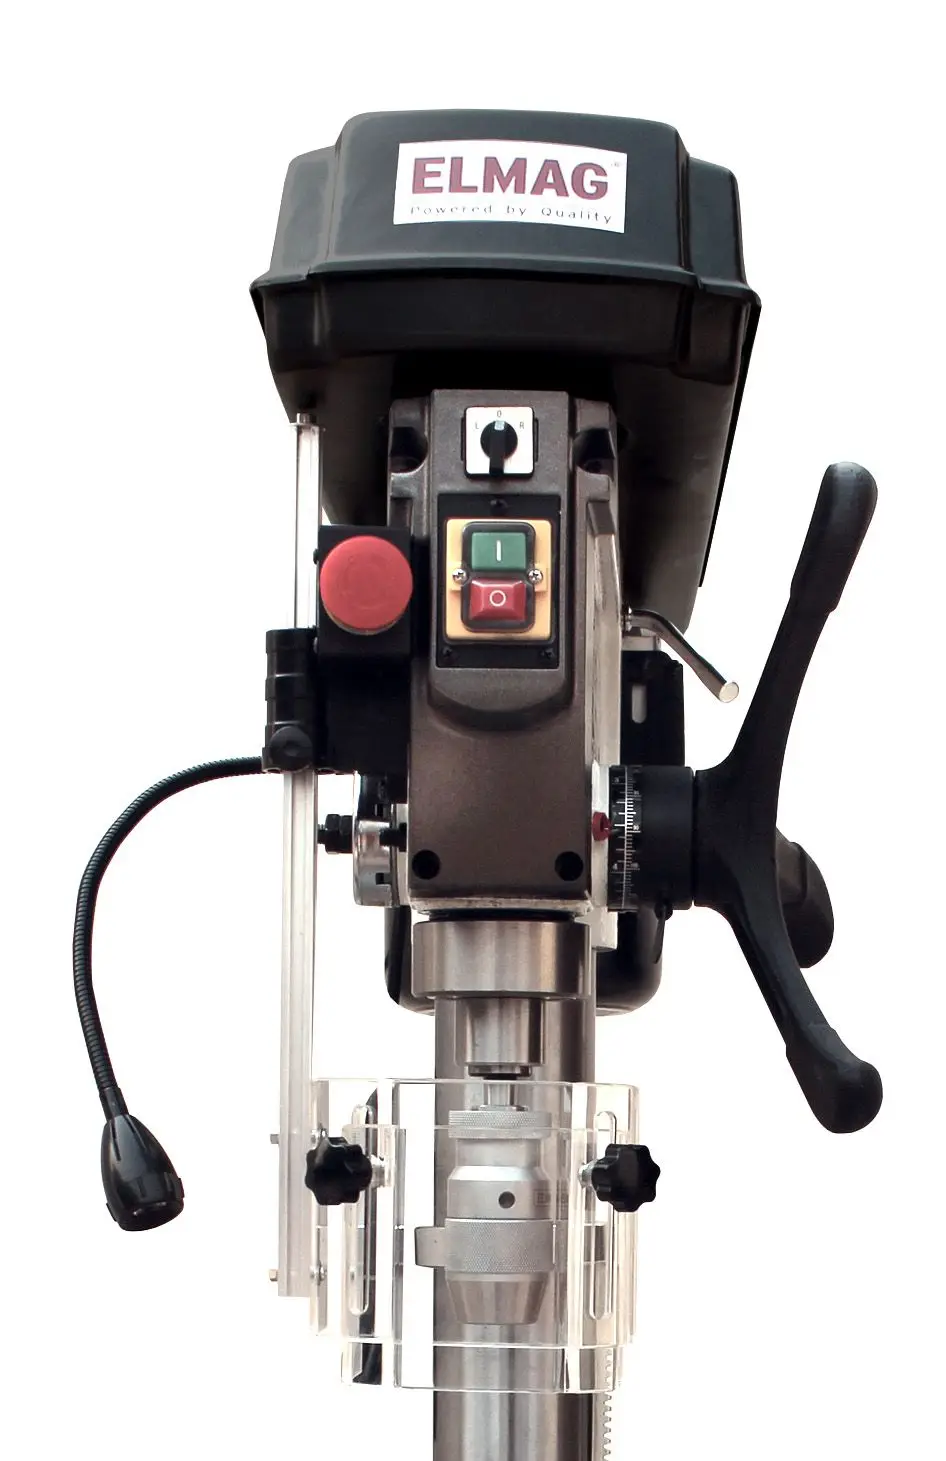
ELMAG KBM 25 TN je primer stopenjskega pogona, ELMAG KBM 16 T Vario pa nastavljanja z variatorskima jermenicama. Njune objavljene lastnosti pokažejo, zakaj je treba primerjati celotno specifikacijo.
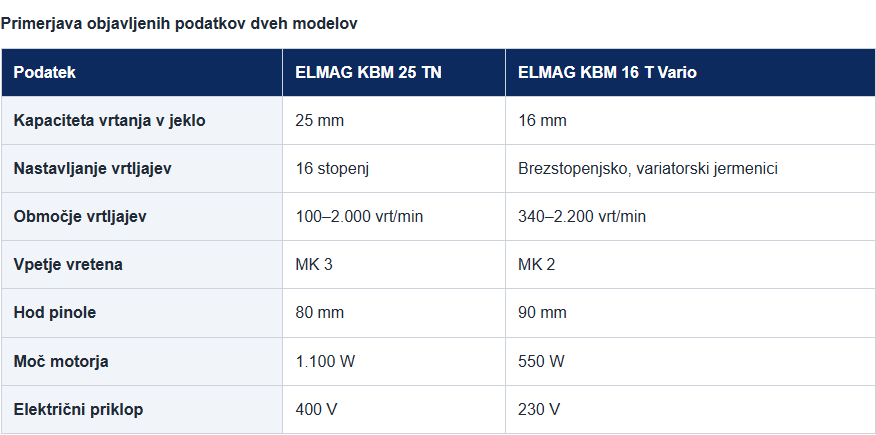
KBM 25 TN ima nižjo spodnjo mejo vrtljajev in večjo navedeno kapaciteto vrtanja v jeklo. KBM 16 T Vario omogoča brezstopenjsko nastavitev znotraj svojega območja. Katera izvedba je primernejša, je odvisno od vaših premerov, materialov in pogostosti menjave nastavitev; tip regulacije sam ne določa boljše izbire.
Kapaciteta vrtanja v jeklo ni kapaciteta priložene vrtalne glave. KBM 25 TN je na primer naveden z vrtalno glavo za stebla 1–16 mm in vpetjem vretena MK 3. Za večje orodje potrebujete ustrezno vpetje, ne zgolj večjega premera svedra v isti glavi. Tudi navedena kapaciteta ne pomeni enake zmogljivosti v vsaki kakovosti jekla in pri poljubni globini.
Izbira za delavnico ali ponavljajočo se proizvodnjo
Pri posameznih kosih imajo veliko težo prilagodljivost vpetja, delovni prostor in preprosta priprava. Če na več kosih ponavljate isti premer, lahko stopenjski pogon dobro ustreza nalogi. Če pogosto menjavate svedre in materiale, lahko nastavljanje z variatorjem skrajša pripravo hitrosti.
Pri večjih serijah ocenite celoten cikel: nalaganje, pozicioniranje, vpenjanje, vrtanje, umik orodja, merjenje in odlaganje. Močnejši motor ne odpravi časa ročnega pozicioniranja ali nihanja podajanja. Glede na nalogo lahko več prispevajo priprava za vpenjanje, globinski omejevalnik ali avtomatsko podajanje.
Za stalno delo z večjimi svedri pri nizkih vrtljajih preverite navor in dovoljeni režim obremenitve. Če izbrana jermenska izvedba tega ne pokriva, primerjajte tudi zobniške vrtalne stroje. Primerjava naj temelji na zmogljivostih konkretnih modelov, ne na splošni predpostavki, da je ena vrsta pogona vedno primernejša za proizvodnjo.
Priklop 230 ali 400 V izberite skupaj z zahtevami stroja in razpoložljivo električno napeljavo. Število faz samo po sebi ne potrjuje natančnosti, nizkega hrupa ali zanesljivosti celotnega stroja. Preverite moč, krmiljenje, zaščite in režim uporabe konkretne izvedbe.
Vzdrževanje in varno delo
Redno pregledujte stanje jermena, njegovo napetost po navodilih proizvajalca, pritrditev mize, držala in vpenjal ter delovanje zaščit. Neobičajne vibracije, hrup ali drsenje najprej raziščite. Mazanje ležajev, pinole in drugih mest izvajajte po načrtu proizvajalca; vsi sklopi ne zahtevajo enakega maziva ali intervala.
Med vrtanjem uporabite zaščito oči, spnite lase in odstranite ohlapna oblačila ter nakit. Ob vrtečem se orodju ne nosite rokavic. Ključ za zategovanje vrtalne glave odstranite pred zagonom. Obdelovanca ne držite z roko, zaščitnih pokrovov pa ne obidite.
Merjenje, čiščenje in posege v vpetje izvajajte po popolni zaustavitvi; za posege v pogon stroj ločite od napajanja in zavarujte pred ponovnim zagonom. Odrezke odstranite s primernim pripomočkom. Zunanje nastavljanje variatorja, kadar ga navodila izrecno predpisujejo med delovanjem, je ločen postopek z zaprtimi zaščitami.
Katere podatke pripraviti za izbiro stroja
Iz ponudbe jermenskih vrtalnih strojev izberite izvedbo, ki pokriva zahtevane vrtljaje in obremenitve ter omogoča zanesljivo vpetje vašega kosa. Za preverjanje pripravite oznake materialov, najmanjši in največji premer ter globino izvrtin, dovoljene tolerance, mere in maso kosov ter količine na izmeno.
Storma pošljite risbo značilnega obdelovanca in navedite še predvideno orodje, morebitno grezenje ali rezanje navojev ter razpoložljivi električni priklop. Tako lahko izbiro povežemo z dejansko obdelavo in preverimo pogon, delovni prostor ter potrebno opremo za vpenjanje.