Enoglava ali dvoglava žaga za aluminij? Kako izbrati pravo
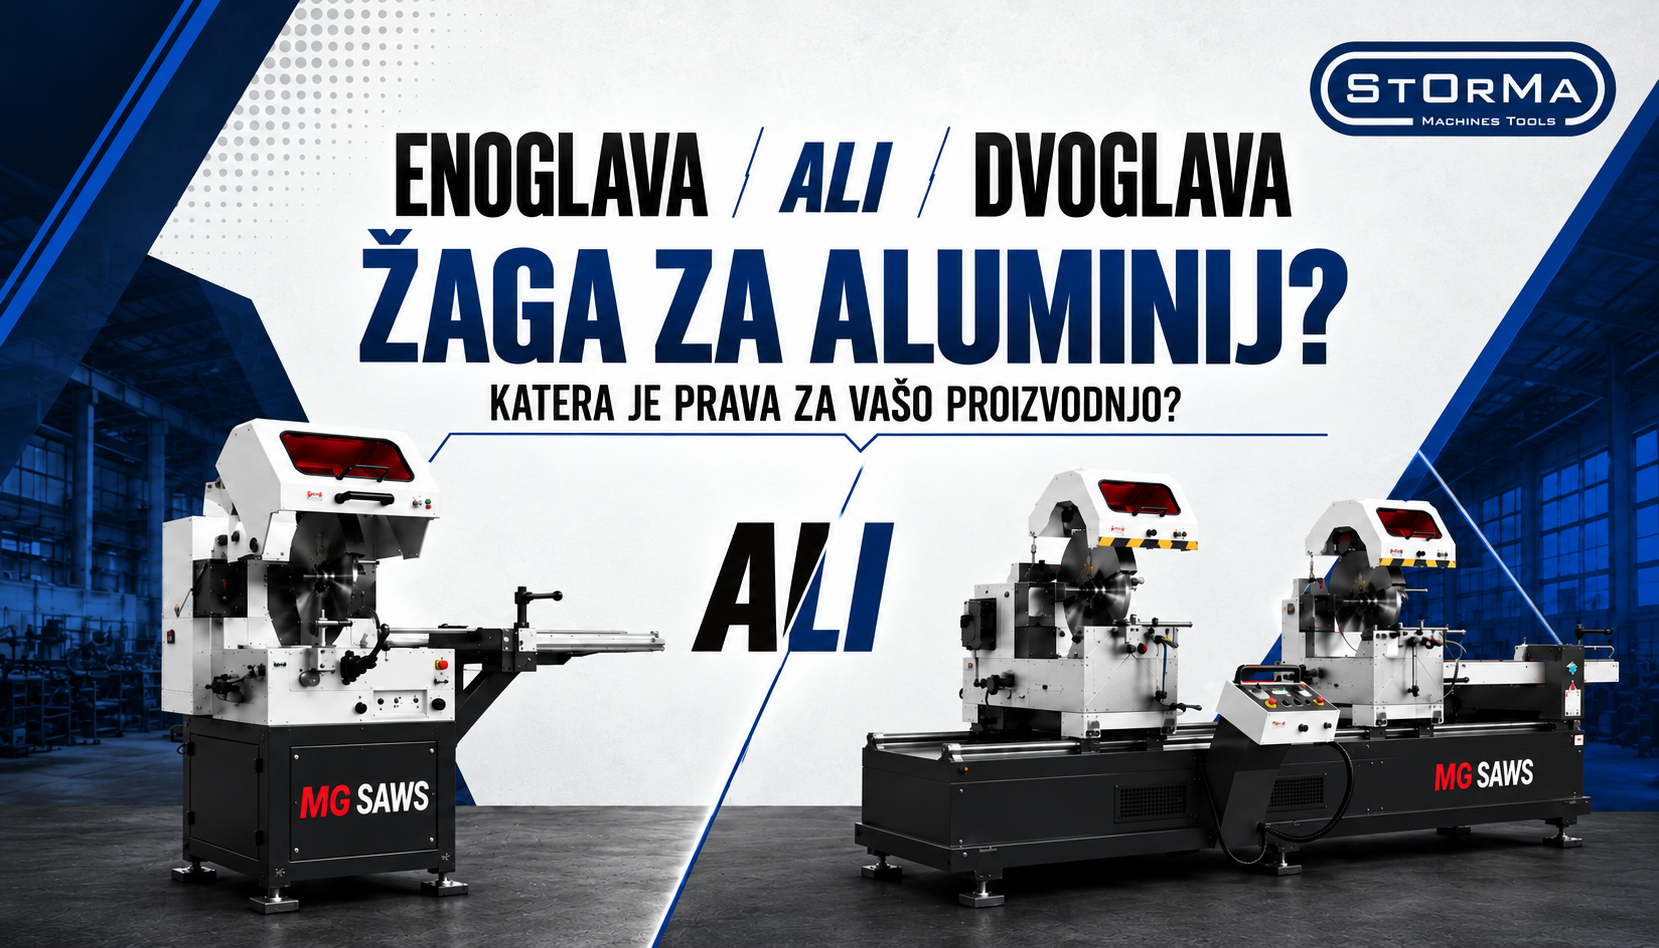
Pri izbiri žage za aluminijaste profile je ključno vprašanje, kako poteka vaša proizvodnja. V delavnici, kjer se izmenjujejo posamezni kosi, različni koti in naročila po meri, šteje predvsem prilagodljivost. Pri izdelavi okenskih, vratnih ali fasadnih elementov pa postanejo odločilni čas izdelave kosa, ponovljivost dolžin in kotov ter količina ročnega premeščanja profilov. Prav pri teh zahtevah se pokažejo razlike med enoglavo in dvoglavo žago.
Obe izvedbi lahko zagotovita kakovosten razrez, če sta pravilno izbrani in nastavljeni. Število rezalnih glav pa spremeni zaporedje operacij, delo operaterja in način, kako proizvodnja obvladuje večje serije. Zato je smiselno primerjati celoten postopek od namestitve profila do odlaganja odrezanega kosa.
Kako se razlikuje način dela?
Enoglava žaga: ena rezalna enota in zaporedna obdelava koncev
Enoglava žaga ima eno rezalno glavo z enim žaginim listom. Operater namesti profil, določi dolžino in kot ter izvede rez. Če je treba obdelati oba konca kosa, sledi nova namestitev oziroma pomik obdelovanca in drugi rez. Pri tem so pomembni dobro podprt profil, ustrezen dolžinski prislon in zanesljivo vpenjanje.
Tak način dela je uporaben pri raznolikih naročilih in različnih geometrijah končnih kosov. Vendar nastavljanje kota ni pri vseh enoglavih žagah enako: lahko je ročno, pri ustrezno opremljenih izvedbah pa krmiljeno. Tudi razpoložljivi koti in rezalna kapaciteta se razlikujejo od modela do modela.
Dvoglava žaga: obdelava obeh koncev v skupni nastavitvi
Dvoglava žaga ima dve rezalni enoti, razdalja med njima pa določa dolžino končnega kosa. Pri običajni zasnovi je ena glava nepremična, druga se pomika vzdolž stroja. Profil se vpne tako, da lahko obe glavi obdelata njegova konca brez vmesnega obračanja kosa. Glede na izvedbo stroja in izbrani način dela lahko reza potekata sočasno.
Pri seriji enakih elementov se ohranita nastavljena dolžina in kota. Pri krmiljenih izvedbah lahko program pomaga tudi pri menjavi mer. Pred nakupom je treba preveriti, katere nastavitve so dejansko avtomatizirane: programirljiva dolžina še ne pomeni, da se samodejno nastavljata tudi kota obeh glav.
Produktivnost: koliko časa vzame celoten kos?
Pri enoglavi žagi sestavljajo čas izdelave poleg rezanja še merjenje oziroma nastavitev prislona, vpenjanje in priprava drugega konca. Pri nekaj različnih kosih je tak postopek lahko povsem ustrezen. Če pa izdelujete daljšo serijo enakih profilov, se vsako dodatno premeščanje ponovi pri vsakem kosu.
Dvoglava žaga svojo prednost pokaže predvsem tam, kjer je treba redno obdelovati oba konca. Zmanjša število vmesnih posegov in pri ustreznem načinu dela izvede oba reza v enem ciklu. Dve glavi zato ne pomenita samodejno dvakrat več izdelkov na uro: dejanski rezultat je odvisen tudi od nalaganja, vpenjanja, pomika rezalnih enot, odstranjevanja ostankov in odlaganja izdelkov.
Za uporabno primerjavo izmerite čas izdelave značilne serije na obeh predlaganih izvedbah. V meritev vključite tudi pripravo stroja in menjavo dolžine ali kota. Tako dobite podatek, ki se nanaša na vaše delo.
Natančnost in ponovljivost: kaj je pomembno pri sestavljanju?
Natančnost pove, kako blizu je izdelani kos zahtevani meri. Ponovljivost pa pomeni, kako enaki so zaporedni kosi pri isti nastavitvi. Pri sestavljanju okvirjev sta pomembni obe: pravilna dolžina stranice in ustrezen kot reza morata biti dosežena skozi celotno serijo.
Enoglava žaga lahko izdeluje natančne kose, vendar mora biti pri zaporedni obdelavi obeh koncev dosledno tudi ponovno pozicioniranje. Pri dvoglavi žagi skupna nastavitev obeh koncev zmanjša število takih vmesnih korakov. To je koristno pri ponavljajočih se okvirnih elementih, kjer naj bi kosi enake oznake dosegali enake mere.
Sama dvoglava zasnova še ni zagotovilo za določeno toleranco. Pri obeh izvedbah je treba preveriti nastavitev kotov, merilni sistem, vpenjanje, podporo profila ter stanje in ustreznost žaginega lista. Dogovorjeno natančnost je najbolje potrditi s poskusnim razrezom dejanskega profila in meritvijo končnih kosov.
Obseg proizvodnje in pogostost menjave naročil
Če se na žagi pogosto izmenjujejo različni profili, dolžine in koti, ocenite predvsem zahtevnost priprave naslednjega naročila. Enoglava izvedba je pogosto smiselna za posamezne kose, manjše serije in posebne obdelovance, pri katerih operater sproti prilagaja način dela.
Pri ponavljajoči se izdelavi profilov za okna, vrata in fasade je običajno več priložnosti za uporabo dvoglave žage. Pomembno pa je ločiti število kosov od raznolikosti naročil. Krmiljena dvoglava žaga je lahko zanimiva tudi za zaporedje različnih dolžin, če omogoča njihovo hitro nastavljanje. Enoglava žaga z ustreznim merilnim in podajalnim sistemom pa ni nujno omejena na posamezne kose. Odločitev mora upoštevati opremo konkretnega stroja.
Delo operaterja in pomen krmiljenja
Pri ročno nastavljani enoglavi žagi operater praviloma opravi več merjenja, premikanja in ponovnega vpenjanja. Pri dvoglavi izvedbi del teh korakov odpade, krmiljenje pa lahko prevzame pozicioniranje po dolžini ali priklic shranjenih nastavitev. Operater še vedno pripravi ustrezne podatke, preveri vpetje in nadzoruje kakovost izdelkov.
Koristno je preveriti tudi ravnanje z razreznimi seznami. Pri modelu MG DUO-450 Storma navaja merilni sistem, prednaložene programe, LCD-zaslon in možnost nalaganja programov prek USB-ja. Takšne funkcije so pomembne pri organizaciji ponavljajočega se dela, vendar jih je treba preveriti pri vsaki ponujeni izvedbi posebej.
Primerjava enoglave in dvoglave žage za aluminij
| Merilo | Enoglava žaga | Dvoglava žaga |
|---|---|---|
| Obdelava koncev | Vsak konec se obdela zaporedno z eno rezalno enoto. | Oba konca se lahko obdelata v skupni nastavitvi. |
| Produktivnost | Na čas kosa pomembno vplivata ponovno pozicioniranje in vpenjanje. | Pri ponavljajočih se kosih zmanjša vmesno rokovanje; možen je sočasen rez. |
| Natančnost in ponovljivost | Pomembna je dosledna nastavitev pri obdelavi vsakega konca. | Skupna nastavitev obeh koncev olajša ponavljanje dolžin in kotov. |
| Serije in menjave | Pogosta izbira za raznolika naročila in manjše serije. | Posebej zanimiva za ponavljajoče se okvirne elemente; krmiljenje lahko olajša menjavo mer. |
| Delo operaterja | Pri ročnih izvedbah več posameznih nastavitev in premikov. | Manj vmesnih premikov; obseg avtomatizacije je odvisen od opreme. |
| Značilne uporabe | Profili po meri, posamezni konstrukcijski deli, posebni koti. | Okenski in vratni okvirji, fasadni elementi ter ponavljajoči se profili. |
Katera izvedba ustreza vaši proizvodnji?
Za delavnico, ki pretežno obdeluje različne kose po naročilu, je lahko ustrezno opremljena enoglava žaga za aluminij dobra osnova. Pri redni izdelavi večjega števila profilov z obdelanima obema koncema pa je smiselno preveriti dvoglavo žago. V proizvodnji z obema vrstama naročil se lahko stroja tudi dopolnjujeta: eden pokriva ponavljajoče se elemente, drugi posebne kose.
Pred izbiro pripravite risbe značilnih profilov, dolžine, kote, zahtevane tolerance in količine po naročilih. Posebej preverite rezalno kapaciteto pri dejanskem kotu, najmanjšo in največjo dolžino kosa ter način podpore dolgih profilov. S temi podatki je mogoče presoditi tako tehnično ustreznost stroja kot pričakovani potek dela. Za pomoč pri izbiri pošljite povpraševanje Stormi.
