ExactCut serija T – krožne žage TAC za serijski razrez jekla
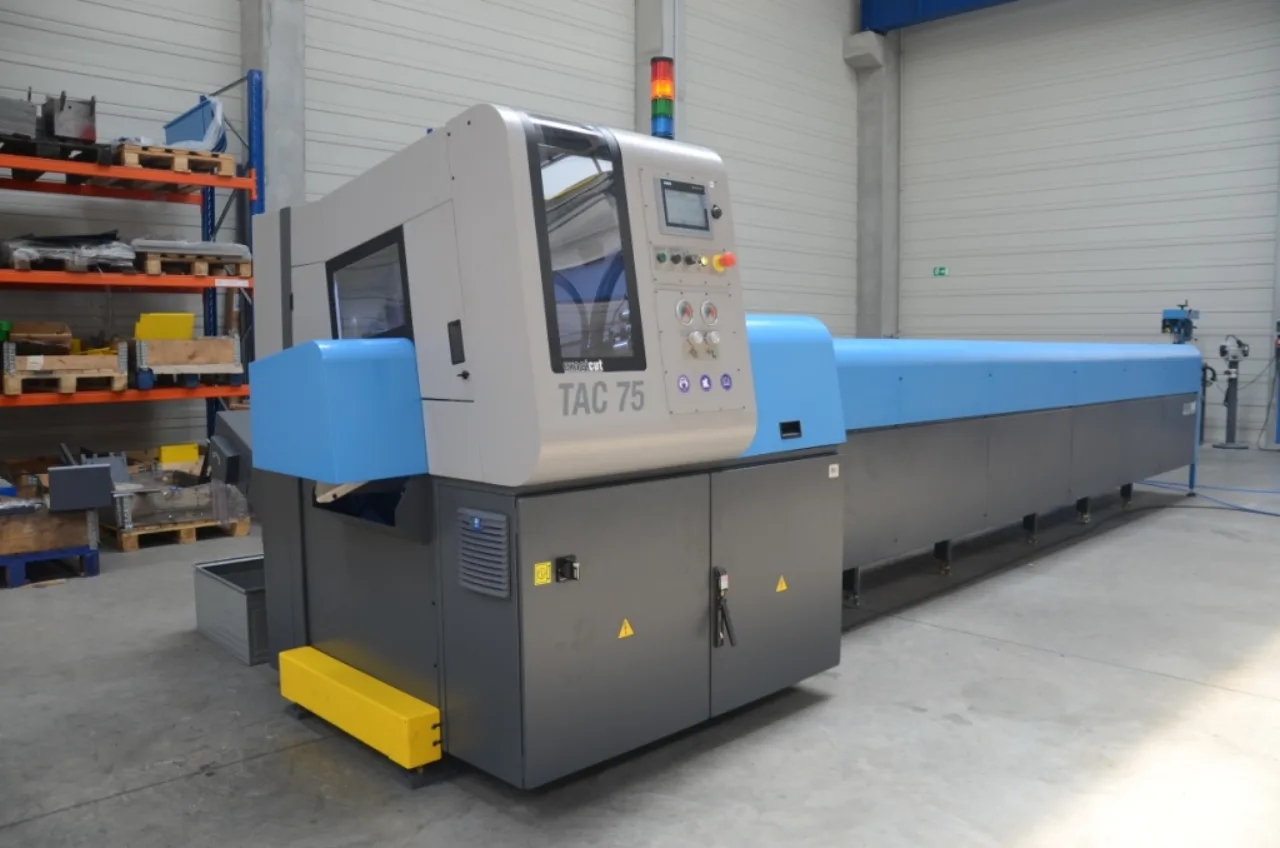
ExactCut serija T je primerna za serijski razrez jeklenih palic in profilov, kadar potrebujete raven rez pri 90° ter povezano podajanje in odvajanje kosov. Trije modeli TAC se razlikujejo predvsem po območju prerezov in uporabljenih žaginih listih. Izbiro zato začnite s prerezi, ki jih dejansko obdelujete, nato pa preverite dolžine palic in odrezanih kosov ter zahtevan pretok linije.
Pri pripravi surovcev za struženje ali kovanje je ponavljanje istega reza le del naloge. Nova palica mora pravočasno priti do žage, kratek odrezani kos mora zapustiti območje rezanja, ostanki pa se ne smejo pomešati z uporabnimi kosi. Serija T te korake povezuje v modularno linijo, ki jo je mogoče dopolniti glede na proizvodnjo.
Za katere proizvodne naloge je namenjena serija T
Osrednje področje uporabe je velikoserijska priprava jeklenih polizdelkov: surovcev za kovanje, palic za nadaljnjo strojno obdelavo ter komponent za avtomobilsko industrijo in strojegradnjo. Primerna proizvodna naloga ima jasno določene dolžine, ponavljajoče se prereze in naslednjo operacijo, ki potrebuje reden dotok materiala.
Zasnova žage in dodatnih naprav je prednostno prilagojena okroglemu materialu. Kvadratne in pravokotne prereze je mogoče obdelovati pod določenimi pogoji; pri njih preverite obliko, orientacijo, vpetje in podporo skozi celotno linijo. Pri votlem profilu je treba poleg zunanjih mer upoštevati tudi debelino stene. Predstavljenih kapacitet za polne palice zato ne prenesite samodejno na vsak profil enakih zunanjih mer.
TAC je zasnovan za rez pri 90°. Za izdelke, ki potrebujejo ponavljajoče se poševne reze, je treba preveriti drugačno žagalno rešitev. Pred odločitvijo si oglejte tudi kategorijo krožnih žag za kovine na Storma.
TAC 75, TAC 105 ali TAC 155
TAC 75 pokriva manjše okrogle prereze od Ø 10 do 75 mm. TAC 105 sega od Ø 20 do 105 mm, TAC 155 pa od Ø 30 do 155 mm. Za kvadratni in pravokotni material je rezalna kapaciteta TAC 155 od 30 × 30 do 115 × 155 mm. Večja maksimalna kapaciteta torej ne pomeni tudi enake spodnje meje obdelave.
Če razrezujete predvsem palice Ø 15 mm, največji model ni ustrezna izbira zgolj zato, ker lahko sprejme večji material. Nasprotno pa proizvodnja s premeri nad 105 mm potrebuje večjo rezalno kapaciteto. V ponudbo vključite celoten razpon prerezov in pričakovane prihodnje izdelke, da bo vpetje ustrezalo obema skrajnostma.
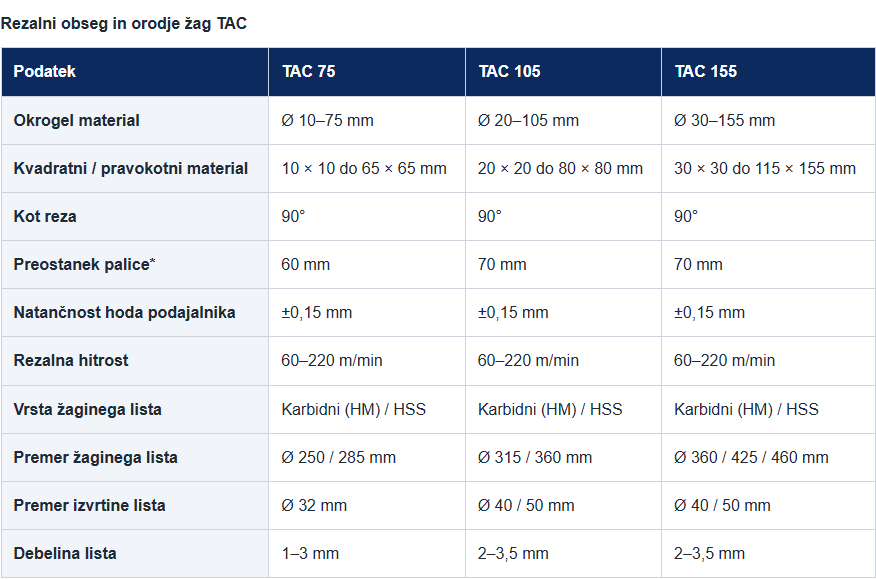
Navedeni preostanek palice velja pri najmanjši dolžini vpetja 10 mm. Podatek ±0,15 mm se nanaša na hod podajalnika. Za sprejem stroja posebej določite dovoljeno odstopanje dolžine odrezanega kosa in pravokotnosti reza. Meritev pomika podajalnika sama po sebi še ne opiše vseh vplivov rezanja.
Vodenje rezalne enote in stabilnost procesa
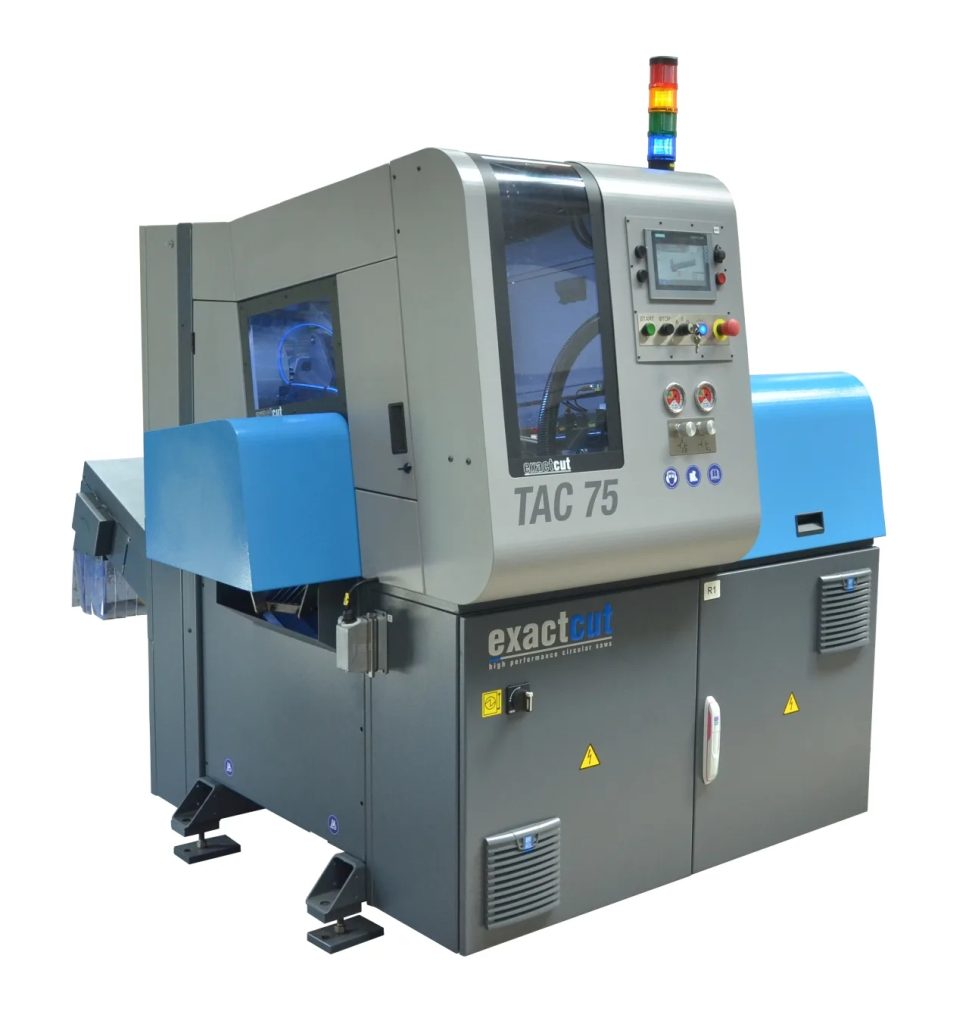
Rezalna enota je nameščena na prednapetih linearnih vodilih in ima servopogon. Vodila vodijo pomik skozi material, prednapetje pa zmanjšuje zračnost v vodenju. V ključnih konstrukcijskih delih je polimerno kompozitno polnilo za dušenje vibracij. Njegova vloga je umirjanje rezalnega procesa, kar je koristno pri ponavljajoči se obremenitvi orodja.
Stabilnost konstrukcije je treba povezati s pravilno izbiro žaginega lista, vpetjem in rezalnimi parametri za konkretno jeklo. Rezanje polne palice in tankostenskega profila ne obremenjuje zob na enak način. Pri preizkusu zato uporabite reprezentativen material, nato preglejte površino reza, srh in dolžino kosov na začetku ter pozneje v seriji.
Mikropršilni sistem za mazanje žaginega lista je pri seriji T del standardne opreme. Mazanje je treba prilagoditi uporabljenemu orodju in materialu; naziv rezalne hitrosti 60–220 m/min ne pomeni, da je najvišja nastavitev primerna za vsak prerez ali kakovost jekla.
Materialni tok od zalogovnika do uporabnega kosa
Vhodna stran in dolžina palic
Osnovno linijo sestavljajo krožna žaga, šestmetrski gravitacijski zalogovnik in izhodni kanal za razvrščanje. Modularna izvedba omogoča krajšo različico za material do 3 m ali podaljšano različico za palice do 9 m. Dolžino zalogovnika izberite glede na dobavljeni material in prostor za njegovo nalaganje.
Z dodatnim nalagalnikom snopov je mogoče naložiti celoten snop in posamezne palice samodejno podajati v sistem. Takšna oprema spremeni pogostost oskrbe linije, zato jo presojajte po številu palic na izmeno in načinu njihovega dovajanja. Osnovni gravitacijski zalogovnik in nalagalnik snopov sta različni konfiguraciji.
Izhodna stran in dolžina kosov
Standardni razvrščevalni kanal ločuje uporabne kose do dolžine 150 mm od začetnih odrezkov in preostankov palic. Za daljše obdelovance je predvidena alternativa s tračnim transporterjem, pri kateri je mogoče, odvisno od konfiguracije, ravnati s kosi do dolžine 1.500 mm.
Meja 150 mm se zato nanaša na standardno razvrščanje, meja 1.500 mm pa na ustrezno izvedbo izhodnega transporterja. Pri kosu dolžine 800 mm je treba poleg rezalne kapacitete preveriti njegovo podporo in prevzem na izhodu. Osnovnega kanala za kratke kose ne obravnavajte kot izhodne rešitve za tak izdelek.
Produktivnost, ponovljivost in delo operaterja
Pri oceni proizvodnje upoštevajte celoten cikel: podajanje na dolžino, vpenjanje, rez, sprostitev in odvajanje kosa ter menjavo palice. Rezalna hitrost v m/min opisuje hitrost rezalnega roba, ne števila gotovih kosov na minuto. Za načrtovanje izmene zahtevajte čas cikla na vašem materialu in pri izbrani dolžini kosa.
Upravljanje poteka prek zaslona na dotik. Operater pripravlja naročilo, nadzoruje oskrbo z materialom in spremlja stanje procesa. Z nalagalnikom snopov ali robotskim prevzemom se lahko zmanjša ročno prestavljanje, vendar morajo biti v konfiguraciji rešeni tudi preostanki, odrezki in odziv na zastoj.
Natančnost posameznega kosa preverite z meritvijo njegove dolžine in geometrije reza. Ponovljivost serije ocenite na več zaporednih kosih, vključno s prehodom na novo palico. Tako preizkus zajame tudi pogoje, ki jih meritev prvega kosa ne pokaže.
Za zahtevnejše naloge je mogoče dodati robotsko rokovanje, raziglevanje čelnih ploskev, kontrolo kakovosti in druge elemente avtomatizacije. Gre za dodatno opremo, ki mora biti določena v ponudbi; teh funkcij ne pripisujte vsaki osnovni žagi TAC.
Prostor in podatki za izbiro linije
| Podatek | TAC 75 | TAC 105 | TAC 155 |
|---|---|---|---|
| Mere žage | 1.527 × 2.180 × 1.950 mm | 1.780 × 2.580 × 2.150 mm | 1.780 × 2.580 × 2.150 mm |
| Masa žage | 1.540 kg | 2.640 kg | 2.640 kg |
Mere v tabeli opisujejo žago, ne celotne linije. Pri razporeditvi upoštevajte še zalogovnik, izhodni sistem, dostop za oskrbo, menjavo orodja in vzdrževanje. Pri devetmetrskih palicah je pot materiala lahko odločilnejša od razlike v merah rezalne enote.
Za proizvodnjo kratkih jeklenih surovcev z ustaljenimi prerezi začnite z modelom, ki pokriva celoten razpon materiala, in osnovnim razvrščanjem. Če so omejitev pogoste menjave palic ali ročni prevzem, predvidite nadgradnjo ustreznega dela linije. Strošek izbire ocenite skupaj z orodjem, rokovanjem in zahtevami naslednje operacije.
Pošljite povpraševanje Storma z oznako jekla, risbo oziroma merami prereza, dolžinami vhodnih palic in kosov, tolerancami ter količinami na izmeno. Dodajte podatek, ali potrebujete nalaganje snopov, daljše izhodne kose ali nadaljnjo avtomatsko obdelavo.